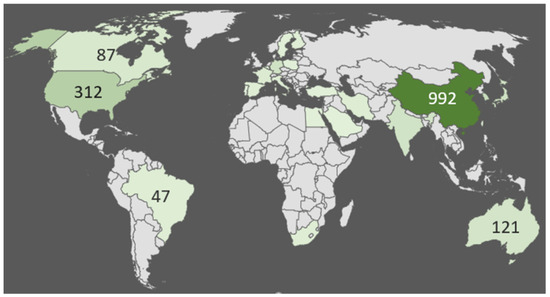
最近,随着新能源汽车的蓬勃发展,由于这些电池的优异性能以及低碳经济的必要性,锂离子电池(LIBs)的产量增长迅速[1]。目前,它们是移动电子设备中最常用的电池类型[2]。根据国际能源署的全球电动汽车(EV)展望[3], 2021年电动汽车销量较往年翻了一番,创下660万辆的新纪录。然而,由于电池内部的氧化还原反应,其平均使用寿命约为7~8年,这意味着未来将有大量废旧电池达到使用寿命终点,需要妥善处置。锂离子电池的生产消耗了大量不可再生元素,如锂(Li)、镍(Ni)、钴(Co)和锰(Mn),如果处理不当,将对环境和人体造成巨大危害。例如,人体内钴含量过高会导致听力和视力受损,而锂则可能损害人体中枢神经系统和肾脏[4,5]。此外,中国的钴和镍资源稀缺,这些储量仅占全球总量的1%和3.4%。因此,这些材料的使用受到限制且价格昂贵。然而,钴的成本相对较低(约26.6欧元/公斤),且与其他贵金属相比,根据其从摇篮到大门的相对较低的全球变暖潜势(8.3 CO2-eq/公斤钴),它被视为一种可持续金属[6]。因此,有效的回收可以带来可观的经济效益。例如,目前回收NCM废旧电池产生的利润约为$1400/t。因此,锂离子电池的回收被认为是解决电动汽车生产原材料供应问题的重要途径。从相关生命周期的角度来看,锂离子电池的回收具有减少碳排放、资源消耗以及对人类潜在危害的积极效益[7]. 目前,动力电池主要包括镍氢(NiMH)电池、钴酸锂(LCO: LiCoO2)电池、磷酸铁锂(LFP: LiFePO4)电池、锰酸锂(LMO: LiMn2)电池和三元聚合物锂离子电池,其中三元聚合物锂离子电池可分为镍钴锰(NCM)和镍钴铝(NCA)电池[4]。由于LCO电池成本高且安全性差,许多研究都集中在替代LCO上,并开发了使用镍、锰、铁等廉价过渡金属来完全或部分替代钴的电池,例如LiNi8Co1/3Mn1/3,LiNi1/3Co2Al0.8, 锰酸锂及其他新型正极材料[0.15]. 随着NCM电池的发展,自2018年以来,NCM电池的装机容量已逐渐超过LFP电池,且与传统的LCO和LFP电池相比,NCM电池含有更多具有回收价值的贵重金属[0.05因此,针对NCM电池的回收研究也变得至关重要。NCM523(镍:钴:锰比例为5:2:3)是中国使用最广泛的NCM电池类型,占NCM系列近75%,而NCM 811在中国电动汽车锂离子电池部署中占比近五分之一[2]。在NCM电池中,富含镍、钴和锰的正极占电池总质量的很大比例。在矿产资源稀缺和商品价格上涨的背景下,这一点尤为重要。因此,它具有极高的回收价值。报废锂离子电池的回收过程包括预处理、提取和再生[9]。电池被完全放电、拆解和破碎,经过物理分离或化学溶解,然后进行二次处理以回收电极材料[10]。现有的废旧锂电池回收工艺包括火法冶金、湿法冶金和生物冶金[11]。每种技术都有其优缺点(1图11,10)。然而,目前的商业回收技术主要基于湿法冶金,因为这些方法在湿法回收方面对环境影响较小,且回收纯度高,此外还具备大规模生产的可能性。12,13,14,15]. Each technology has its own advantages and disadvantages (Figure 1). However, the current commercial recycling technology is mainly based on hydrometallurgy due to the fact that these methods have a small impact on the environment in terms of wet recycling and high purity of recovery, in addition to the possibility of mass production. 图1。 () 锂离子电池活性材料回收的典型直接回收、火法冶金回收和湿法冶金回收方法。从上到下,这些技术分别被OnTo、Umicore和Recupyl用于其回收工艺中(为简明起见省略了部分步骤)[]。(经许可转载,2022,ACS)。(16) 火法冶金(Pyro)、湿法冶金(Hydro)和直接(Direct)回收方法的生命周期分析。能耗(),温室气体排放(),产出所带来的潜在收入(),以及比较火法、湿法和直接回收方法各项特征的蜘蛛图()Pyro、Hydro和Direct回收方法。)生产1kg NMC111正极材料并使用不同技术回收其成本、能耗和环境影响的比较[]。(经许可转载,2022,Wiley VCH-GmbH)。)从活性材料中浸出金属的分离方法[]. (经许可转载,2021,Johnson Matthey)。e) of Pyro, Hydro, and Direct recycling methods. (f) The comparison of the cost, energy consumption, and environmental impacts of producing a 1 kg NMC111 cathode and recycling it with different techniques [17]. (Reproduced with permission, 2022, Wiley VCH-GmbH). (g) Separation methods for leaching metals from active materials [10]. (Reproduced with permission, 2021, Johnson Matthey). 目前,废旧锂离子电池中锂、钴、镍等元素的回收已成为各国关注的焦点。例如,欧盟制定了一系列与动力锂离子电池回收相关的法规,如《电池指令》和《报废汽车指令》。统计数据显示,自2000年以来,全球范围内关于锂离子电池回收的非重复性文章超过2437篇,其中中国发表了992篇关于二次电池回收与再利用的文章(绿色部分),约占总数的40%% 6%,其次是美国(浅绿色部分),占12.6%(312篇出版物)(图2]。自2010年以来,关于废旧电池回收的文章一直保持着快速增长的趋势,2022年发表的相关论文超过500篇() [18图S1]。韩国、德国、印度、巴西等国的研究人员也在二次电池回收领域发表文章,这一趋势正逐渐增强,其他各国的关注度也在稳步提升,因此该领域仍有巨大的探索空间。) [18]. Researchers in South Korea, Germany, India, Brazil and other countries are also publishing articles in the field of secondary battery recycling, a trend which is gradually increasing, and the attention in various other countries has also increased steadily, so there is still a large space for exploration in this field. 图2。年度出版物——人口统计分布,其中LIB回收领域的出版物数量为[18]。(经许可转载,2022,MDPI)。 在本综述中,一个主要的研究方向是通过相对环保的湿法冶金方法回收贵金属;这构成了第一部分。综述的第二部分探讨了后处理工艺,包括电池回收中的单金属提取和共沉淀,以及选定的工业应用实例。最后,还探讨了当前湿法冶金技术面临的挑战,并提出了相应的观点和展望。
2. 酸浸与浸出动力学
]。湿法冶金可以将稳定阴极材料化合物中的贵金属转化为易溶于溶液介质的形式,从而为后续的分析和提纯过程提供原料。湿法冶金可分为酸浸和碱浸,其中酸浸又可细分为有机酸浸和无机酸浸。无机酸浸剂主要包括硫酸(H9,19SO2)、盐酸(HCl)、硝酸(HNO4)、磷酸(H3PO3)和氢氟酸(HF)。在阴极材料回收过程中,某些有机酸可用作还原剂(抗坏血酸和乳酸)、沉淀剂(草酸、柠檬酸等)或螯合剂(柠檬酸、苹果酸、琥珀酸和天门冬氨酸)[4具有螯合功能的有机酸是指在浸出过程中,电池正极中的贵金属与有机酸的功能基团螯合,从而实现高效浸出的方法。具有还原功能的有机酸主要指在浸出过程中能同时充当浸出剂和还原剂,以回收正极材料中贵金属元素的有机酸。14,20,21,22,23,24,25具有沉淀功能的有机酸描述的是一种在有机酸浸出过程中,金属离子与酸中的有机阴离子基团会形成沉淀的方法。 酸浸过程的效率可能受H+浓度、反应温度、反应时间以及固液比(S/L)的影响[26]。因此,在研究中,通常进行单因素实验,以初步探索并确定酸浓度(C,mol/L (M))、搅拌速度、停留时间(min)、反应温度(°C)、浓度、固液比(S/L,g/L)和还原剂用量(%或g/g)的适当范围[ %%]。尽管Zhang等人[/湿法冶金工艺是从废旧锂离子电池中回收锂、镍、钴和锰等金属最原始且最重要的浸出工艺。在废旧锂离子电池回收的湿法冶金技术中,酸浸是最具成本效益、简单且环保的技术[]认为固液比(S/L)对浸出的影响并不明显,为了确保实验的完整性,通常将固液比作为变量进行研究。27]. Although Zhang et al. [28] believed that the influence of the solid-to-liquid ratio (S/L) on leaching is not obvious, in order to ensure the integrity of the experiment, the S/L is generally studied as a variable.
2.1. 无机酸浸出
硫酸、盐酸和硝酸是废旧锂离子电池酸浸最常用的浸出剂,许多研究报道了使用这些无机酸配合过氧化氢(H2)作为还原剂,对分离后的正极材料中贵重金属进行浸出的过程[2]。这得益于这些酸的高酸度(pK13,15,29,30,31,32]以及它们易于获取[a < 0) [33,34,35,36]且成本相对较低[37]. 根据在...中总结的矿酸驱动的废旧锂电池金属浸出工艺结果38表1数据显示,使用盐酸和硫酸回收金属的效率可达81.00–100%(Li)[],93.38–98.70%(Ni)[33,34,35,36,39,40,41],91.60–99%(Co)[39,40,41],以及87.90–97.10%(Mn)[39,40,41],废旧锂电池来源具有高度多样性,包括手机、NCM电池和LCO电池[39,40,41],在优化条件下。相比之下,当使用硝酸(Co: 85% [30,33,36,42,43];Co: 40%至85%,Li: 75%至85%)[43]或磷酸(Li: 88–99%且Co: >99%)[44]时,金属回收的有效性相对较低(45,46表1). 磷酸作为浸出剂的一些独特优势在于 (1) LiPO3是最终产物,减少了获取磷酸锂所需的步骤[4];(2)该方法腐蚀性相对较小[45];(3)该方法对环境的影响相对较低[46];以及(4)该技术成本较低,且原料更容易获得。41]; and (4) the technique is associated with a lower cost, and the materials are easier to obtain. 在已报道的实例中,借助还原剂实现了较高的金属回收效率(表1),其中H2是应用最广泛的[2]。H的主要作用12,43,45,46,47,48,49在整个酸浸过程中,目的是(1)加速钴的溶解并促进锂的溶解[2]; (2) 将Co还原2为Co43和Mn还原3+为Mn2+在废旧锂电池中[4+];以及(3)利用钴(Co)和镍(Ni)等过渡金属的协同促进作用[2+] 以增强正极回收中的氧化还原和浸出动力学。然而 H31,44,50在长期储存后会变得不稳定 [51],替代的无机还原剂包括亚硫酸钠 (Na2SO2)、亚硫酸氢钠 (NaHSO40) 和硫代硫酸钠 (Na2);这些在整个硫酸驱动的酸浸过程中被使用[3]。例如,通过H3SO2/Na2系统从LCO中回收Li和Co的效率超过99%[3],而对于笔记本电脑废旧锂电池混合物,使用相同的酸/还原剂回收Li、Ni、Co和Mn的效率分别为96.70%、96.40%、91.60%和87.90%[12,32,40,52,53],分别用于。除了使用无机还原剂外,有机化合物包括葡萄糖[2]、L-抗坏血酸[4]和柠檬酸[ %%];这些被用于使用硫酸[ %%]、硝酸[2] 和磷酸 [2],分别达到85%(Li和Co)[3];100%(Li、Ni、Co和Mn)[52];以及100%(Li)、93.38%(Ni)、91.63%(Co)和92.00%(Mn)[40],分别如31,54表155中所总结。所研究的有机试剂的作用是通过捕获金属离子充当螯合剂,从而加快浸出速度。然而,也有一些不需要使用还原剂的例外情况[41],例如李团队的演示表明,在HCl浸出条件下,从废旧锂离子电池(LCO)中回收金属的回收率可达97%(Li)和99%(Co)[31],且无需还原剂H的帮助55。这些结果反映出,是否必须使用还原剂才能实现有效的金属回收,将是一个因情况而异的问题,特别是在向工业规模运营过渡的过程中。41], respectively. The corresponding efficiency levels achieved were 85% (Li and Co) [31]; 100% (Li, Ni, Co, and Mn) [55]; and 100% (Li), 93.38% (Ni), 91.63% (Co), and 92.00% (Mn) [41], as summarized in Table 1, respectively. The role of the studied organic agents was to act as chelating agent by capturing metal ions, which speeds up the leaching speed. However, there are exceptional cases which do not require the use of reducing agents [35,36,42,56], such as the demonstration by Li’s team that the metal recovery from spent LIBs (LCO) achieved can be up to 97% (Li) and 99% (Co) under HCl leaching [36] without help of the reducing agent H2O2. Such results reflect the finding that whether a reducing agent is mandatory for effective metal recycling will be a case-dependent question, especially in the context of moving to industrial-scale operation. 有时,无机酸也在阳极金属回收的背景下被研究。例如,郭团队的一项演示表明,通过盐酸驱动的废旧锂电池阳极浸出,并使用还原剂H2,在50-130分钟的浸出周期内,实现了高锂回收率(99.4 wt%)[2]。在优化浸出条件下,不使用H30时,性能差异不大(酸比:H2= 10:1,锂浸出效率 = 97.1%)(2表12]. HCl辅助的阳极浸出是一个多步反应,因为水溶性阳极Li(Li2O, LiCO) [30, CH2OLi)和水不溶性阳极Li(ROCO2Li和LiF),这同时导致了Li盐水解(可溶性Li)和复分解反应(不溶性Li)[3, CH3OLi) and water-insoluble anodic Li (ROCO2Li and LiF), which results in Li salt hydrolysis (soluble Li) and double decomposition (insoluble Li) at the same time [30,57,58]. 表1.矿物酸驱动的废旧锂离子电池浸出活动。
弱有机酸组(pKa> 0)包括柠檬酸、抗坏血酸、乳酸、酒石酸、草酸和苹果酸,这些酸常用于废旧锂离子电池的湿法冶金;它们至少含有两个羧基或羟基,这使得它们能够从废旧锂离子电池正极粉末中解离出金属离子,并作为螯合基团实现有效的金属回收。将弱有机酸应用于废旧锂离子电池回收的另一个独特优势在于其相对于低成本的天然存在特性,例如L-抗坏血酸[20,62] 和酒石酸 [66,67,68]。这些特性使得弱有机酸成为废旧锂电池金属回收中相对环保的候选材料。 弱酸驱动的废旧锂电池金属浸出活性总结在图S2–S4和S5中,并且表2显示,大多数弱有机酸可实现高达93–100%的锂回收率[20,22,62,63,69,70] 和 91–100% 的钴 [20,22,23,62,63,69,70] 在废旧钴酸锂电池中。仅有少数关于弱有机酸的研究聚焦于从废旧钴酸锂电池中回收金属。例如,乳酸 [9]、柠檬酸 [27]、酒石酸 [66] 和草酸 [71] 已被用于废旧镍钴锰酸锂电池的金属回收,大多数所选研究对锂(97–100%)、镍(89–100%)、钴(92–100%)和锰(94–100%)实现了极高的浸出效率 [9,27,66],分别如此。其中一项研究侧重于从废旧NCM混合物中有效回收锂,而非完全回收金属,这反映了锂回收率(75%)与其余金属回收率(镍、钴和锰均小于1%)之间存在极大差异[71],如图图S5和表2所示。李研究团队的另一项关于草酸驱动的废旧LFP回收的演示表明,从铁中回收并分离锂,反映了极高的锂回收率(100%),而混合物中铁的回收率极低(8%)[72]. 一项涉及废旧NCM和使用柠檬酸作为浸出剂的有机酸驱动废旧锂电池回收示范表明,柠檬酸可重复使用五次,且在五次浸出循环后金属回收率并未大幅下降(首次循环与第五次循环对比,Li:99% vs. 97%,Ni:91% vs. 89%,Co:92% vs. 92%,Mn:94% vs. 91%),通过重复使用柠檬酸 [27] (表2)。这一发现表明,当该工艺提升至工业规模操作时,在整个金属回收过程中实现浸出剂循环利用具有可行性。 与矿物酸辅助的废旧锂电池湿法冶金类似,还原剂也有助于金属回收;H2是最广泛使用的还原剂(2表1]。一些有机酸驱动的浸出反应使用替代品,包括抗坏血酸,以使反应过程更环保[) [9,62,63,66,69]并利用与金属离子如锰的螯合作用19,20,62以及钴的还原2+为Co3+]。例如,在酒石酸浸出LCO的过程中,以抗坏血酸(AA,0.02 M)作为还原剂,Co(II)-酒石酸盐溶液的紫外-可见光谱显示存在Co(II)-酒石酸盐配合物吸收峰(λ2+ [20= 300 nm),且随着浸出时间(10–300 min)的增加,浸出液中该峰的强度逐渐增强。然而,当不使用AA时,既观察到Co(II)-酒石酸盐配合物吸收峰(λmax= 240 nm),也观察到Co(III)-酒石酸盐配合物吸收峰(λmax= 512 nm)。这一发现表明AA将Co(III)-酒石酸盐还原为Co(II)-酒石酸盐[max]. 一些研究小组提出了弱有机酸驱动的废旧锂电池浸出机制。例如,Li的小组提出了柠檬酸(一种还原剂)与LiCoO%%颗粒之间的表面反应,以及可能被描述为如下三级反应[%%]。添加还原剂可以加速反应。22]. Some of the research groups have proposed a weak organic acid-driven spent-LIB leaching mechanism. For example, Li’s group proposed the surface reaction between citric acid, a reducing agent of H2O2, and LiCoO2 particles, and what might be described as a three-tier reaction below [62]. Adding a reducing agent can speed up the reaction. 第一梯队:;6
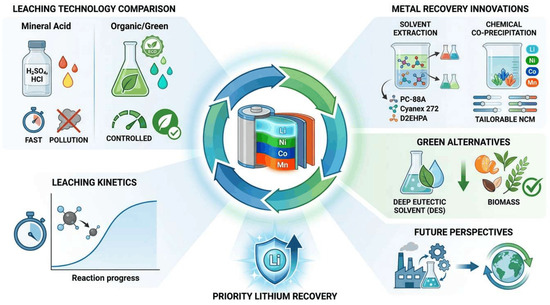 图文摘要